


Gentile
Gentile
Gentile
Gentile
Gentile
Gentile
Gentile
Gentile
Gentile
Lo stampaggio del plexiglass avviene tramite termoformatura e la scelta del materiale viene prima di tutto
Il plexiglass, il nome comune della lastra acrilica PMMA, è un materiale termoplastico che diventa flessibile quando riscaldato e mantiene la sua nuova forma dopo il raffreddamento. Questa singola proprietà lo rende uno dei materiali più tolleranti per progetti pratici di formatura, dai parabrezza e espositori per motociclette ai diffusori di illuminazione personalizzati e alle protezioni delle macchine. Il metodo di formatura in sé non è complicato: scaldare la sfoglia, modellarla su una formatrice, lasciarla raffreddare. La parte che causa la maggior parte dei guasti è la scelta del materiale sbagliato o l’aumento della temperatura oltre i limiti di sicurezza. Quindi, prima di prendere una pistola termica, decidi quale tipo di acrilico ti serve effettivamente. Le parti tipiche includono espositori per punti vendita, paraspruzzi per macchine, coperture per lampade e finestre protettive: tutte forme che iniziano come lamiere piatte e acquisiscono la loro geometria attraverso il calore.
Per qualsiasi progetto di stampaggio, la distinzione tra fusione ed estrusione conta più del marchio. L'acrilico colato offre una chiarezza ottica e una resistenza chimica leggermente migliori, ma il foglio estruso ha solitamente uno spessore più consistente e si ammorbidisce in modo più uniforme, il che lo rende il materiale più facile da piegare e formare. Se stai costruendo un pannello curvo unico o un prototipo di recinzione, inizia con un lastra in PMMA estruso trasparente di grado ottico ; offre un comportamento di formatura stabile e una superficie finita pulita. Per un confronto più approfondito tra i due percorsi produttivi, ns Guida ai materiali PMMA copre le proprietà che devi verificare prima di ordinare.
 Luce estrusa trasparente in PMMA di grado ottico ad alta luminosità e ampia applicazione G Gentle è fornitore e produttore di piastre guida luce estruse trasparenti in PMMA di grado ottico ad alta luminosità e ampia applicazione,... Visualizza il prodotto →
Intervalli di temperatura che contano davvero per l'acrilico
L'acrilico non si scioglie all'improvviso come il gelato; passa attraverso una fase di ammorbidimento. Al di sotto dei 100 °C circa è ancora vetroso e si crepa o si screpola se costretto a piegarsi. La pratica finestra di formatura si trova tra 150 °C e 180 °C (da circa 300 a 355 °F). All'interno di tale intervallo la lastra può essere piegata, drappeggiata o termoformata senza perdere la qualità della superficie. Al di sopra dei 190°C compaiono bolle e sbiancamenti man mano che il materiale inizia a degradarsi. Diversi fornitori citano numeri leggermente diversi, ma il principio è lo stesso: formare al centro della finestra e mantenere il calore uniforme.
La finestra di formazione in pratica
Mantieni la lastra alla temperatura desiderata abbastanza a lungo da consentire al calore di penetrare in tutto lo spessore, quindi lavora rapidamente mentre è ancora flessibile. Un termometro a infrarossi elimina ogni dubbio: puntalo sulla superficie del foglio e attendi che la lettura si trovi all'interno della finestra di formatura prima di iniziare a piegare. Una superficie che sembra pronta non è la stessa cosa di una lamiera riscaldata, ed è qui che la maggior parte dei tentativi degli hobbisti falliscono.
Perché lo spessore cambia i calcoli
Il materiale più spesso immagazzina più calore e richiede più tempo per raggiungere la temperatura di formatura. Un foglio da 2 mm può essere pronto in un paio di minuti, mentre un foglio da 6 mm può richiedere diversi minuti di riscaldamento costante. La lavorazione rapida di una lamiera spessa produce una superficie morbida e un nucleo ancora rigido: il risultato è un bordo piegato con crepe da stress. La stessa logica vale per i riscaldatori a nastro: aumentare il tempo di riscaldamento con lo spessore e verificare che la zona rammollita sia sufficientemente ampia per il raggio di curvatura necessario.
| Condizione | Temperatura | Cosa succede |
|---|---|---|
| Transizione vetrosa | ~105°C | Il foglio inizia ad ammorbidirsi ma resiste ancora alla flessione |
| Finestra di formazione | 150–180 °C | Gamma ideale per piegatura, drappeggio e formatura sotto vuoto |
| Surriscaldamento | Oltre 190°C | Bolle, sbiancamento e danni permanenti alla superficie |
Tre metodi affidabili per modellare il plexiglass
Scegli il metodo in base alla forma che ti serve, non a ciò che sembra impressionante. Gli angoli acuti richiedono il riscaldamento della linea; le curve morbide richiedono il riscaldamento dell'intera superficie; le parti profonde e ripetibili richiedono la formatura sotto vuoto.
Piegatura della linea per angoli netti e puliti
Un riscaldatore a nastro o una pistola termica focalizzata riscalda una fascia stretta del foglio. Una volta che la fascia si è ammorbidita, piega il foglio secondo l'angolo desiderato e tienilo finché non si raffredda. Poiché l'acrilico ritorna leggermente indietro dopo il raffreddamento, si piega eccessivamente di alcuni gradi; con la pratica imparerai quanto richiedono lo spessore della lamiera e la larghezza del riscaldatore. La tecnica produce angoli nitidi di 90 gradi senza riscaldare il resto della parte, motivo per cui rimane lo standard per espositori, coperture per luci e parabrezza per moto.
Formatura di drappeggi per curve e cupole
Per una forma curva, riscalda l'intera sfoglia in un forno o sotto un'ampia fonte di infrarossi, quindi adagiala su uno stampo: una forma di legno, una schiumarola o anche una ciotola da cucina. La gravità e la leggera pressione fanno il lavoro. Il foglio si raffredda nel contorno dello stampo e una fresatrice rifilatrice pulisce i bordi. Per curve più profonde, lasciare che il telo si pieghi sotto il proprio peso prima del contatto; forzandolo verso il basso mentre è ancora troppo freddo si creano punti sottili agli angoli.
Formatura sotto vuoto per parti complesse e ripetibili
La formatura sottovuoto trascina un foglio riscaldato su uno stampo dettagliato utilizzando la pressione atmosferica, riproducendo nervature, sottosquadri e superfici strutturate molto meglio della formatura manuale. È il metodo alla base degli alloggiamenti delle apparecchiature, dei componenti automobilistici e delle coperture protettive ed è qui che il processo smette di essere un hobby e inizia a richiedere strumenti adeguati e controllo della temperatura. Una volta raggiunta questa fase, la tolleranza dello spessore del materiale diventa fondamentale; nostro guida ai fogli plastici per segnaletica e applicazioni LED spiega perché l'acrilico a spessore controllato si comporta in modo molto più prevedibile rispetto ai ritagli dei negozi di artigianato.
| Metodo | Meglio per | Attrezzatura | Risultato tipico |
|---|---|---|---|
| Piegatura della linea | Angoli acuti, scatole, parabrezza | Riscaldatore a striscia o pistola termica focalizzata | Curve nitide e dritte |
| Formazione del drappeggio | Pannelli curvi, cupole, tettoie | Forno o stufa a infrarossi più stampo | Curve composte lisce |
| Formatura sotto vuoto | Parti profonde, nervature, dettagli strutturati | Sottovuoto e stampo | Parti di produzione ripetibili |
Passo dopo passo: drappeggiare formando un pannello di plexiglass su uno stampo
Inizia con un foglio pulito e asciutto e uno stampo in grado di resistere alla temperatura di formatura. Le schiume per legno e per alte temperature funzionano bene; i laminati e le superfici verniciate possono attaccarsi. Rimuovere entrambe le pellicole protettive prima del riscaldamento.
- Tagliare la lastra acrilica approssimativamente a misura con una sega o una taglierina CNC, lasciando un piccolo margine per la rifinitura.
- Preriscaldare il forno a 160 °C e posizionare la teglia su una teglia piana rivestita con carta protettiva.
- Riscaldare finché il foglio non si affloscia sotto il suo stesso peso e risulta flessibile se testato con un dito guantato: in genere pochi minuti per fogli da 2–4 mm.
- Sollevate la sfoglia calda sullo stampo e fatela depositare sul contorno, premendo delicatamente dal centro verso l'esterno.
- Tenere la parte finché non si raffredda al di sotto di circa 60 °C; il raffreddamento troppo veloce crea stress interno e successive screpolature.
- Taglia i bordi, quindi carteggia e lucida la linea di taglio se il bordo sarà visibile.
Due promemoria pratici: indossa guanti resistenti al calore ogni volta che maneggi l'acrilico caldo e mantieni l'area di lavoro ventilata. Il PMMA rilascia piccole quantità di vapore mentre si riscalda; alle temperature tipiche degli hobbisti e con tempi di esposizione brevi il rischio è basso, ma l'aria pulita è un'abitudine non negoziabile.
Cinque errori che rovinano la maggior parte dei lavori di stampaggio dell'acrilico
La maggior parte delle parti guastate si guastano negli stessi cinque modi. Impara a riconoscerli prima di sprecare un foglio.
- Surriscaldamento della superficie mentre il nucleo rimane freddo. L'esterno bolle e sbianca mentre l'interno è ancora rigido, producendo una piega debole e screpolata.
- Forzare una piega al di sotto della temperatura di formatura. Il risultato sono le screpolature da stress: sottili crepe bianche che compaiono sulla linea di piegatura, a volte solo giorni dopo.
- Riscaldamento irregolare sul foglio. I punti caldi causano deformazioni e curve sbilenche che non possono essere corrette una volta che il materiale si raffredda.
- Tralasciare la pellicola protettiva o utilizzare il distaccante sbagliato. I materiali e i rivestimenti dello stampo possono aderire all'acrilico caldo.
- Raffreddamento troppo veloce. Le parti raffreddate a scatto sopportano maggiori sollecitazioni interne e sono soggette a fessurazioni durante la rifinitura o la foratura.
Quando un produttore professionista batte l'officina
Lo stampaggio fai-da-te ha senso per un prototipo o una singola parte. Ma non appena il componente necessita di prestazioni ottiche (una piastra guida luce che distribuisce la luce in modo uniforme, un diffusore con una foschia specifica o un grado ignifugo per un raccordo commerciale), i requisiti cambiano. Una lastra che varia di qualche decimo di millimetro è accettabile per un espositore e inutile per un pannello retroilluminato. Anche un'officina ben attrezzata non è in grado di controllare la consistenza tra lotti, l'indice di ingiallimento o la classificazione ignifuga. Gli acrilici ignifughi, ad esempio, devono essere testati e documentati secondo classificazioni specifiche e uno scambio di resina non documentato può modificare il modo in cui una parte si forma, invecchia e brucia.
A Suzhou Gentle, le stesse linee di estrusione di PMMA di grado ottico che producono la nostra lastra trasparente alimentano anche il nostro gamma di prodotti per la formatura sotto vuoto costruito per clienti industriali. Controlliamo internamente la formulazione, il calibro e la qualità della superficie e la produzione viene eseguita nell'ambito di un sistema di gestione della qualità ISO 9001. Ciò significa che possiamo fornire il giusto grado acrilico e trasformarlo in coperture, alloggiamenti, diffusori e componenti di guida luminosa con tolleranze documentate. Se il tuo progetto sta per entrare in produzione, valuta le opzioni dei materiali e la capacità di formatura prima di impegnarti in un processo manuale.
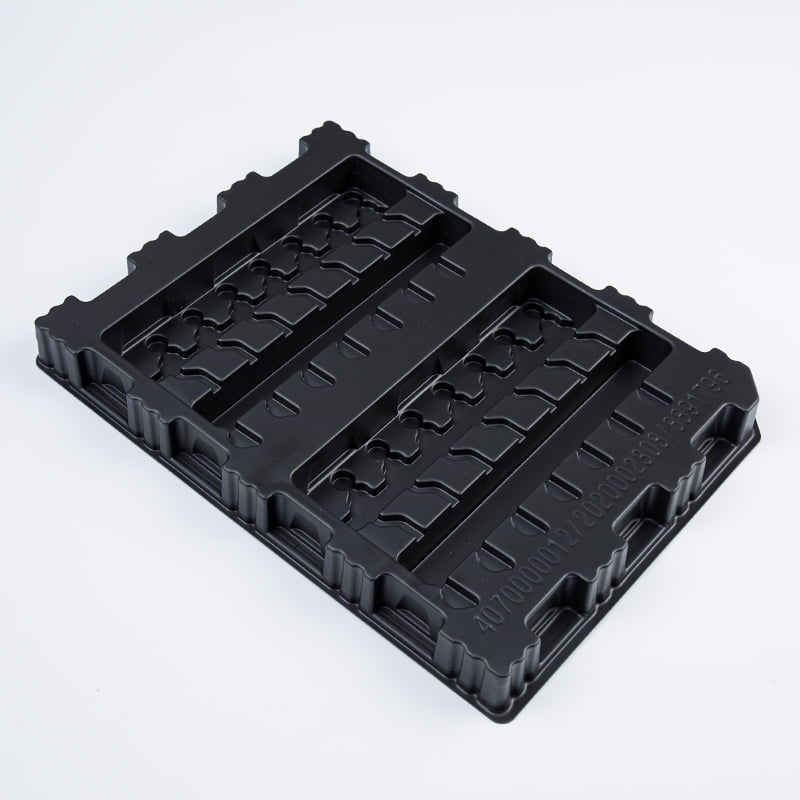 Fornitori di fogli di plastica per formatura sotto vuoto, prodotti in plastica per formatura sotto vuoto personalizzati Suzhou Gentle Photoelectric Technology Co., Ltd. supporta prodotti in plastica per formatura sotto vuoto personalizzati, fornitori di fogli di plastica per formatura sotto vuoto e... Visualizza il prodotto →
Stampare il plexiglass è davvero una soluzione praticabile: controlla la temperatura, rispetta lo spessore e scegli un materiale con proprietà costanti. Questi tre fattori separano una curva pulita da uno scarto incrinato e pieno di bolle.


